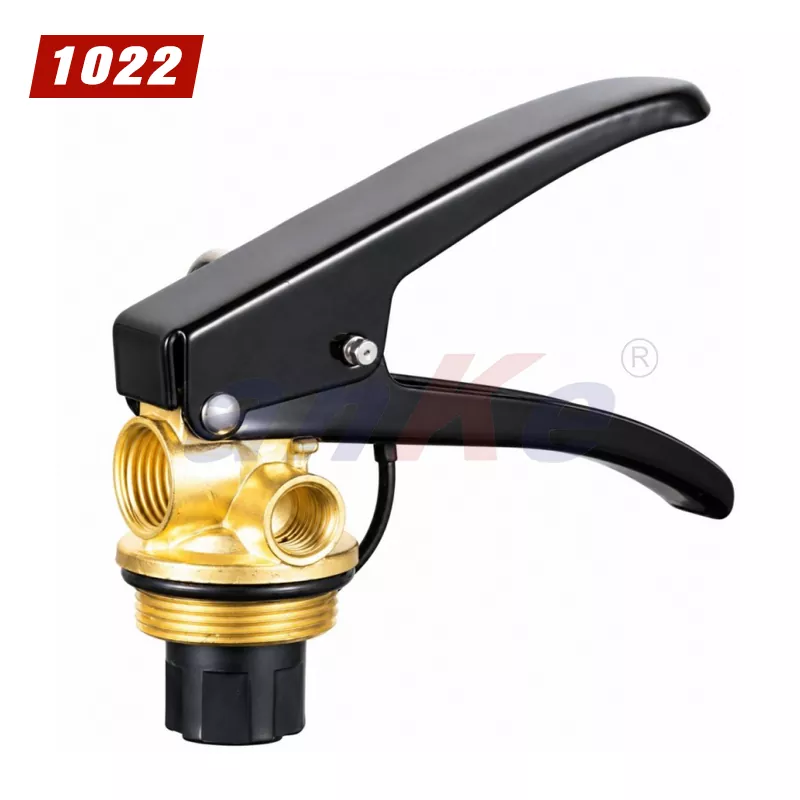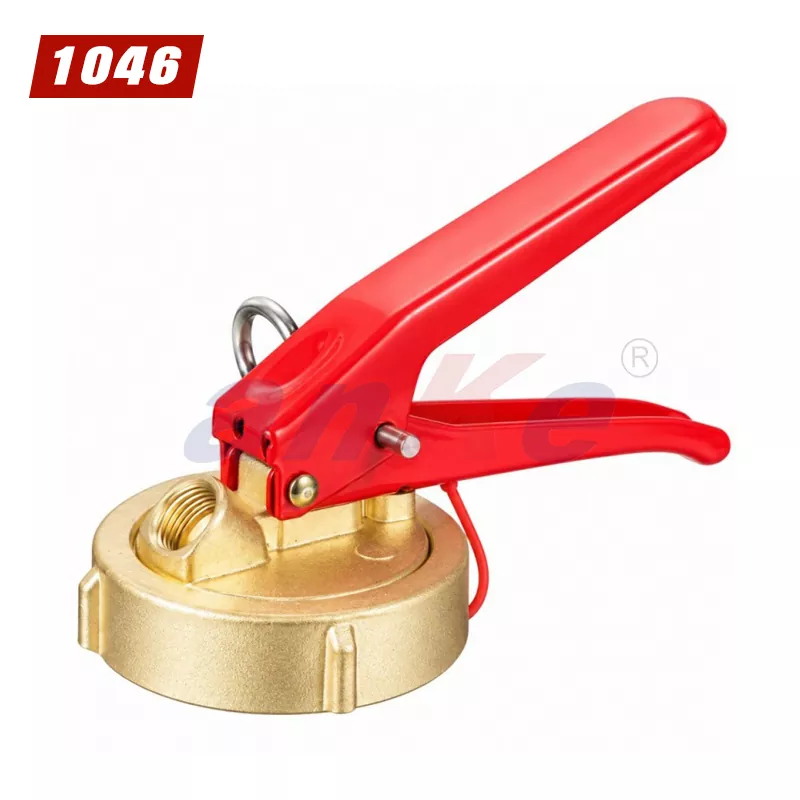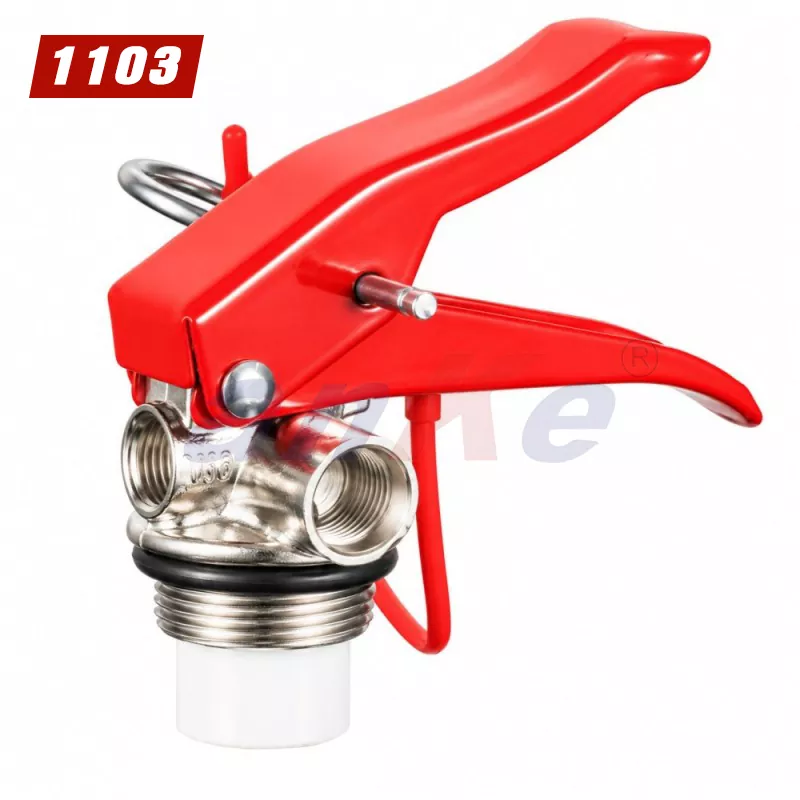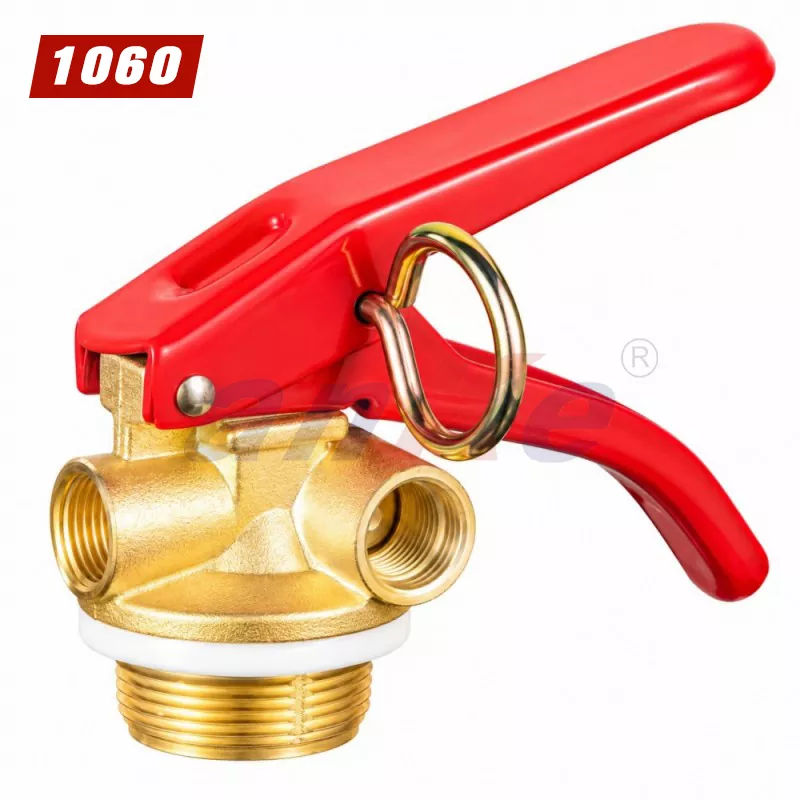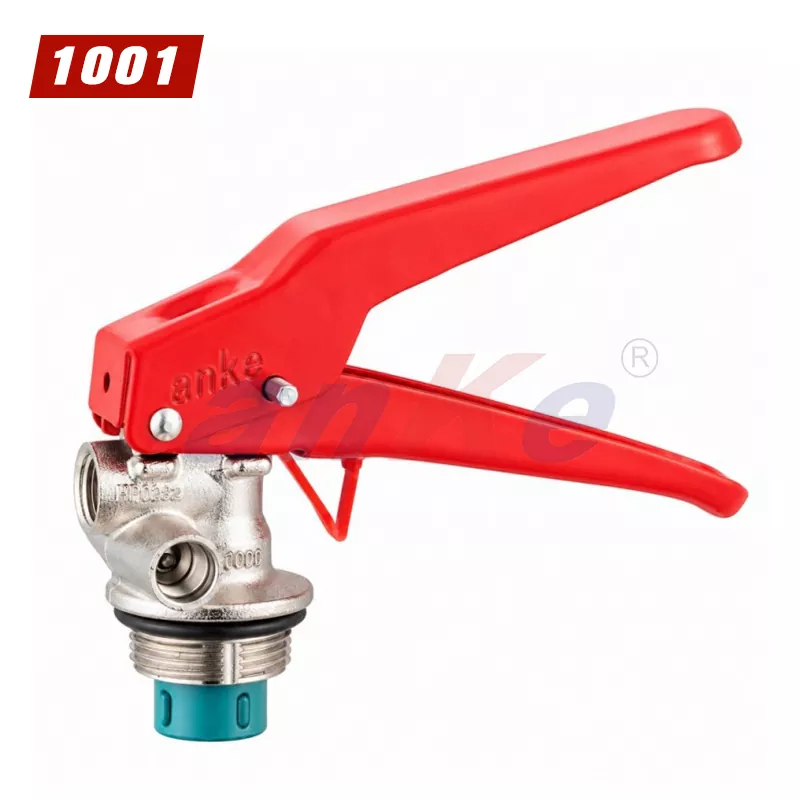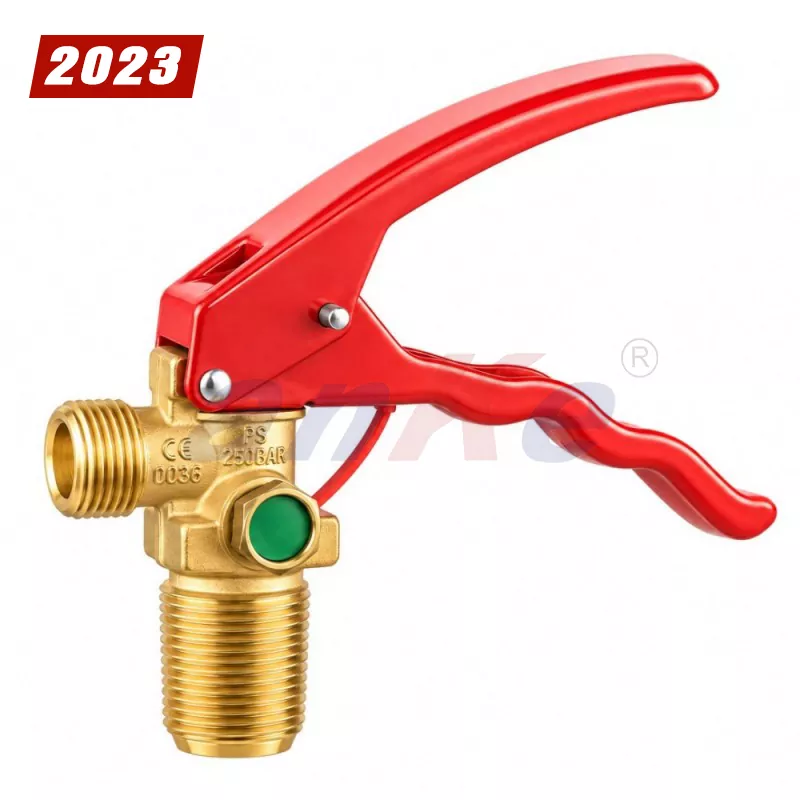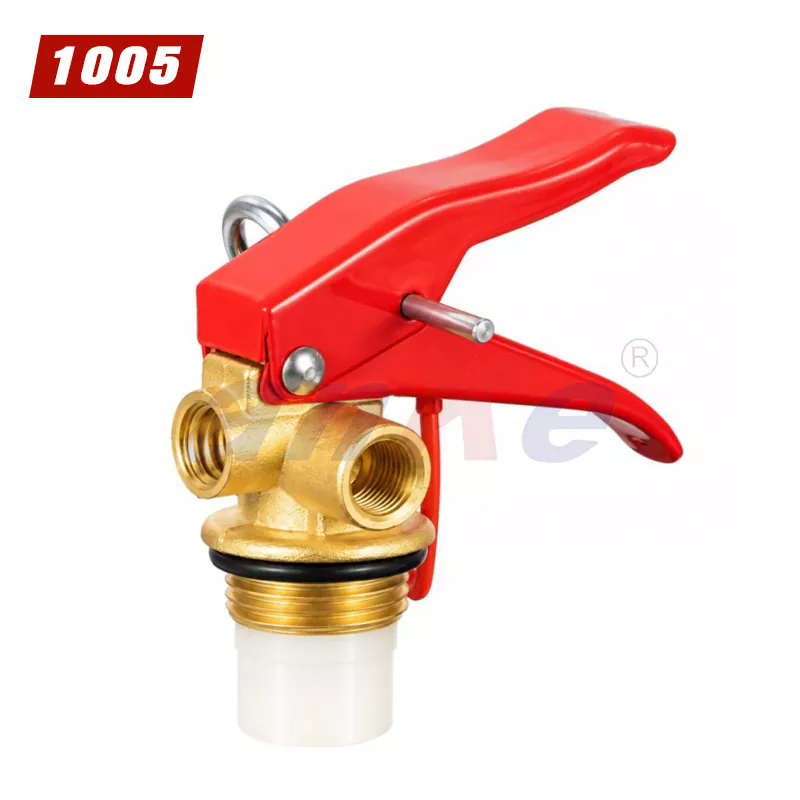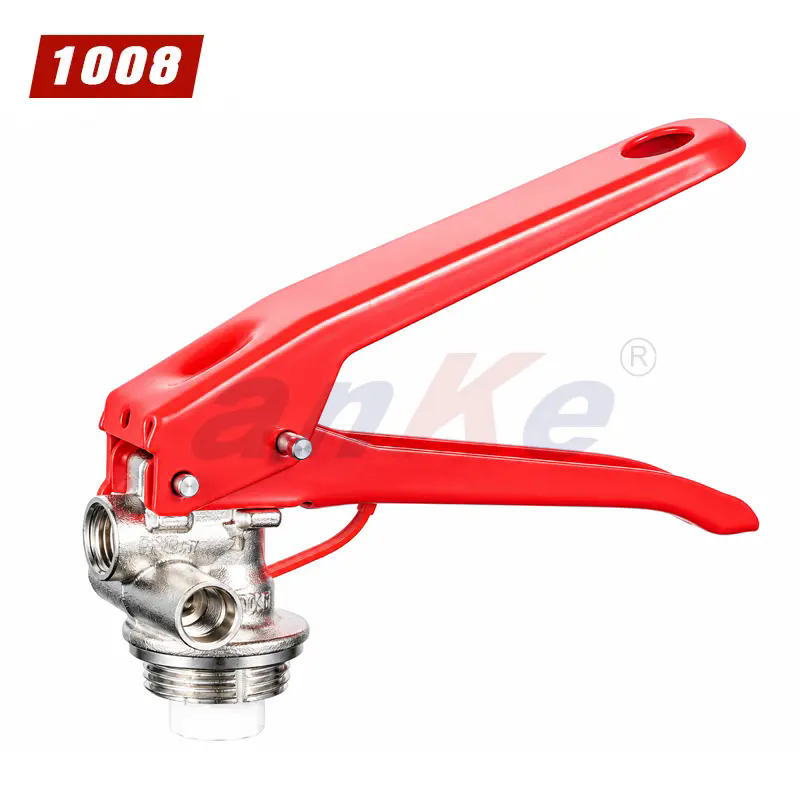
Un extintor de polvo seco es un recipiente a presión con una válvula en la parte superior, una manguera en la salida y un mecanismo de seguridad que debe funcionar después de años de almacenamiento. La válvula es el componente que conecta el recipiente, la manguera, el manómetro y la palanca de operación. Si alguna de esas conexiones es incorrecta, el extintor puede tener fugas, no descargarse o no mantener la presión durante un evento real. Para un fabricante que ensambla extintores, los detalles de conexión de la válvula no son una formalidad de compra. Son los requisitos dimensionales y de sellado los que determinan si la unidad terminada pasa la prueba de presión y la prueba de descarga.
Esta guía está escrita para equipos de adquisiciones y calidad que obtienenVálvulas de extintor de polvo seco. Identifica los detalles de la conexión que deben verificarse antes de que una válvula sea aceptada en producción: la rosca del cilindro, la interfaz de sellado, la conexión de manguera y boquilla, el puerto del medidor, la especificación de torque y la documentación del lote. Cada sección explica qué verificar, por qué es importante la verificación y qué evidencia debe proporcionar el proveedor de la válvula. El contenido está organizado en torno a la secuencia de verificación que debe seguir un fabricante e incluye los parámetros del producto y los registros de prueba que debe proporcionar un proveedor confiable. Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. fabrica válvulas de extintor de polvo seco para el ensamblaje de extintores, y la siguiente guía refleja las verificaciones de conexión que realizamos antes del envío.
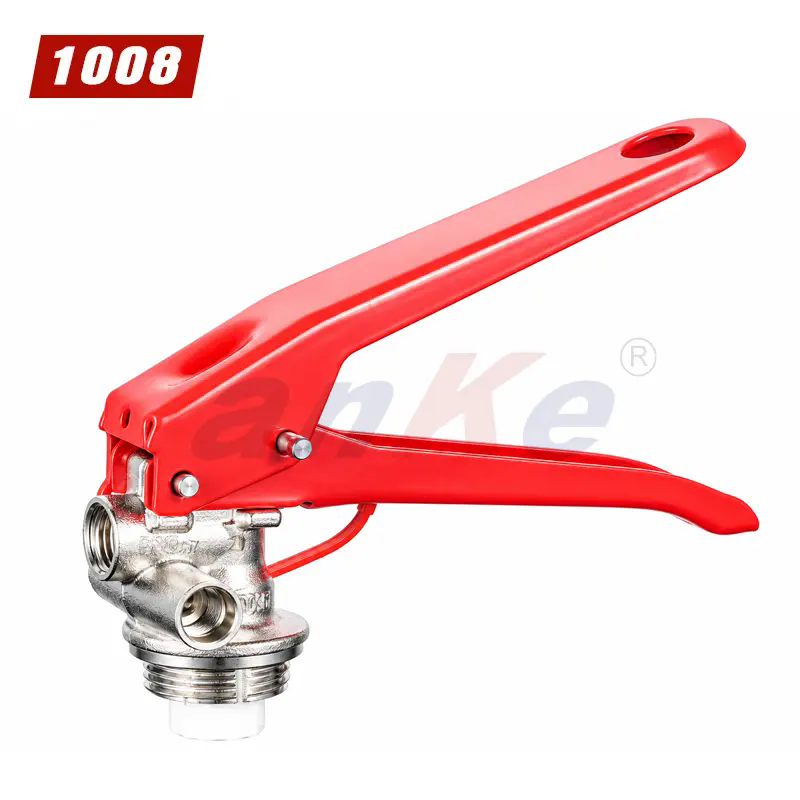
La primera conexión a verificar es la rosca que une la válvula al cilindro del extintor. Esta rosca es la principal interfaz estructural y de sellado y debe coincidir exactamente con el cuello del cilindro. La verificación comienza con el estándar del hilo. Las válvulas de extintor de polvo seco suelen utilizar roscas métricas como M30x1,5, M24x1,5 o roscas en pulgadas como G1/2, según el estándar regional y el diseño del cilindro. La forma de la rosca, el paso y la clase de tolerancia deben confirmarse con el dibujo del cilindro, no con un valor de catálogo genérico. Una válvula con el diámetro nominal correcto pero con un paso incorrecto comenzará a engancharse y luego atascarse, y una válvula con la clase de tolerancia incorrecta puede sentirse floja o no sellar incluso cuando esté completamente apretada.
La siguiente tabla enumera los parámetros de conexión que se deben medir y registrar para cada lote de válvulas.
| Parámetro | Qué verificar | Especificación típica | Método de verificación |
| Estándar de hilo | Métrico o pulgada, forma de rosca | M30x1,5, M24x1,5, G1/2 o según plano del cilindro | Comparación de calibre de hilo y dibujo. |
| Paso de rosca | Distancia entre hilos | 1,5 mm, 1,0 mm o según estándar | Medidor de paso y medición óptica. |
| Clase de tolerancia | Ajuste entre válvula y cilindro. | 6g/6H o por dibujo | Calibres de hilo pasa/no pasa |
| Longitud del hilo | Profundidad de compromiso | Profundidad del cuello por cilindro | Medidor de profundidad y prueba de montaje. |
| Superficie del hilo | Rebabas, daños, revestimiento | Limpio, sin rebabas, revestimiento según especificaciones. | Inspección visual y sensación del hilo. |
| Concentricidad | Eje de rosca al eje del cuerpo de la válvula | Dentro de 0,05 mm TIR | Reloj comparador sobre un mandril |
La verificación de la concentricidad a menudo se pasa por alto, pero es importante para la interfaz de sellado. Si el eje de la rosca no está alineado con el eje del cuerpo de la válvula, la válvula se asentará en un ligero ángulo sobre el cilindro. El ángulo puede ser pequeño, pero puede crear una compresión desigual en la arandela selladora y provocar una fuga en el cuello del cilindro. Nuestra fábrica enNingbo Kaituo válvula Co., Ltd.comprueba la concentricidad de la rosca en una muestra de cada lote antes de embalar las válvulas y conservamos los registros de medición con la documentación del lote.
Para un fabricante, la verificación de la rosca debe realizarse en la entrada de mercancías, no solo en la fábrica del proveedor de la válvula. Un hilo que es correcto en el proveedor puede dañarse durante el transporte o mezclarse con otro lote en el almacén. La inspección de recepción debe incluir la verificación del calibre de la rosca, la verificación de la longitud de la rosca y un ensamblaje de prueba en un cilindro de muestra. El montaje de prueba es la comprobación más directa, ya que permite comprobar si la válvula encaja suavemente y si se asienta sin espacios en el cuello del cilindro. Si el conjunto de prueba muestra un espacio o un punto estrecho, el lote debe ponerse en cuarentena y se debe contactar al proveedor antes de usar las válvulas en producción.
La interfaz de sellado es la superficie donde la válvula hace contacto con el cuello del cilindro y es la conexión que determina si el extintor mantiene la presión durante su vida útil. El sello suele ser una arandela, una junta tórica o una junta formada que se comprime entre el cuerpo de la válvula y el cuello del cilindro. La estanqueidad depende de tres factores: la planitud de la cara del asiento de la válvula, el acabado superficial del cuello del cilindro y la fuerza de compresión que desarrolla la rosca cuando se aprieta la válvula. Si la cara del asiento de la válvula no es plana, la arandela no se comprimirá uniformemente y se formará una vía de fuga. Si el cuello del cilindro está áspero o dañado, la arandela no sellará contra él. Si la rosca no desarrolla suficiente fuerza de compresión, la arandela no se comprimirá lo suficiente para sellar.
La siguiente cadena de fallas describe cómo un pequeño defecto de sellado se convierte en una falla en el campo.
Por lo tanto, la interfaz de sellado debe verificarse en tres niveles. El primer nivel es la verificación dimensional de la cara del asiento de la válvula: planitud, rugosidad superficial y ausencia de rebabas. El segundo nivel es la verificación de la arandela o junta tórica: material, dureza, espesor y conjunto de compresión. El tercer nivel es la prueba de montaje: la válvula se aprieta en un cilindro de muestra y el conjunto se prueba a presión. La siguiente tabla resume las comprobaciones de la interfaz de sellado.
| Controlar | Qué verificar | Criterio de aceptación |
| Planitud de la cara del asiento | Sin concavidad, convexidad o inclinación. | Dentro de 0,05 mm a lo largo de la cara |
| Rugosidad de la superficie | Acabado de la cara de sellado | Ra 1,6 µm o mejor |
| Rebabas y daños | Sin rebabas, mellas ni rayones | Inspección visual con aumento de 3x |
| Material de la lavadora | Material y dureza | Según dibujo, NBR o EPDM según lo especificado |
| Grosor de la arandela | Margen de compresión | Por dibujo, dentro de la tolerancia |
| Prueba de fugas de montaje | Mantener la presión después de apretar | Sin fugas a la presión de prueba especificada |
Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. inspecciona la cara de sellado y la arandela en cada lote de válvulas de extintor de incendios de polvo seco y realizamos la prueba de fugas del conjunto mediante muestreo. Los resultados de las pruebas se registran y conservan. Para un fabricante, la interfaz de sellado es la conexión que afecta más directamente a la prueba de retención de presión. Si la válvula pasa la verificación dimensional pero no pasa la prueba de fugas del ensamblaje, la causa casi siempre es la cara del asiento o la arandela, y se debe revisar el lote antes de continuar con el ensamblaje.
La conexión de manguera y boquilla es el lado de salida de la válvula y determina si el extintor puede entregar el polvo a la velocidad requerida. La conexión incluye la rosca de salida de la válvula, el acoplamiento de la manguera, la propia manguera y la boquilla. La verificación debe cubrir la coincidencia de roscas, la seguridad del acoplamiento de la manguera, la presión nominal de la manguera y el tamaño del orificio de la boquilla. La coincidencia de roscas es la primera verificación: la rosca de salida de la válvula debe coincidir con la rosca del acoplamiento de la manguera y el acoplamiento debe encajar completamente sin rosca cruzada. La seguridad del acoplamiento de manguera es el segundo control: el acoplamiento debe engarzarse o sujetarse a la manguera para que no pueda desprenderse bajo presión. La clasificación de presión de la manguera es la tercera verificación: la manguera debe estar clasificada para la presión de trabajo del extintor y la presión de prueba. El tamaño del orificio de la boquilla es la cuarta verificación: el orificio debe coincidir con la tasa de descarga especificada para la clase de extintor.
La siguiente tabla enumera los parámetros de conexión de manguera y boquilla que deben verificarse.
| Parámetro | Qué verificar | Especificación típica |
| Rosca de salida | Estándar y tamaño del hilo | M16x1,5, G1/2 o según plano |
| Compromiso de acoplamiento | Enganche total del hilo, sin hilos cruzados | Apretado a mano más giros especificados |
| Clasificación de presión de manguera | Presión de trabajo y de rotura | Por encima de la presión de prueba del extintor |
| Desmontaje del acoplamiento | Seguridad de acoplamiento en la manguera. | Sin movimiento con la fuerza de tracción especificada |
| Orificio de la boquilla | Diámetro y tasa de descarga. | Por clase y estándar de extintor |
| Flexibilidad de la manguera | Radio de curvatura y resistencia a la torsión | Por requisito de solicitud |
La conexión de la manguera y la boquilla a menudo se prueba como parte de la prueba de descarga del extintor, pero los detalles de la conexión también deben verificarse en el momento de la entrada de mercancías. Un acoplamiento de manguera que no esté completamente acoplado puede pasar una prueba de presión estática pero separarse durante la descarga, cuando el flujo y el movimiento de la manguera aplican cargas adicionales. Un orificio de boquilla demasiado grande reducirá el tiempo de descarga y puede reducir el rango de descarga. Un orificio de boquilla demasiado pequeño aumentará el tiempo de descarga y es posible que no entregue suficiente polvo para extinguir el fuego. Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. suministra válvulas para extintores de incendios de polvo seco con roscas de salida y acoplamientos que coinciden con las especificaciones de manguera del cliente, y proporcionamos los datos de rosca y acoplamiento con cada lote.
Para un fabricante, la conexión de la manguera y la boquilla debe verificarse con una prueba de tracción y una prueba de flujo. La prueba de tracción confirma que el acoplamiento no se separará bajo la carga especificada. La prueba de flujo confirma que el orificio de la boquilla produce la tasa de descarga requerida. Ambas pruebas deben realizarse en una muestra de cada lote y se deben registrar los resultados. Si la rosca de salida de la válvula es correcta pero el acoplamiento de la manguera es de un proveedor diferente, es posible que ambos no enganchen correctamente. El fabricante debe confirmar que la rosca de salida de la válvula y la rosca del acoplamiento de la manguera sean del mismo estándar y de la misma clase de tolerancia.
El puerto del medidor y las conexiones de accesorios son las interfaces más pequeñas de la válvula, pero son igualmente importantes para la confiabilidad del extintor. El puerto del manómetro sostiene el manómetro y debe sellar contra el vástago del manómetro sin fugas. Las conexiones de accesorios pueden incluir el pasador de seguridad, el sello de seguridad, el asa de transporte y el soporte de montaje. Cada conexión tiene una función diferente y un método de verificación diferente. El puerto del medidor es una conexión roscada o de ajuste a presión y se debe verificar la coincidencia de roscas, la integridad del sello y la orientación del medidor. Se debe comprobar el ajuste y el correcto funcionamiento del pasador de seguridad y del precinto. Se debe verificar la seguridad estructural del mango y el soporte.
La lista de verificación a continuación cubre el puerto del medidor y las conexiones de accesorios que deben inspeccionarse antes del ensamblaje.
El puerto del medidor es la conexión que con mayor frecuencia causa una fuga lenta después del ensamblaje. La fuga puede ser lo suficientemente pequeña como para pasar la prueba de presión inicial, pero puede drenar el extintor durante meses. Por lo tanto, se debe inspeccionar el sello del puerto del manómetro en cada válvula y se debe apretar el manómetro al par especificado. Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. verifica la rosca del puerto del medidor y el sello en cada lote de válvulas para extintor de incendios de polvo seco, y suministramos las especificaciones del puerto del medidor con la documentación de la válvula. El objetivo es garantizar que la conexión del manómetro sea tan confiable como la conexión del cilindro principal.
Para un fabricante, las conexiones de los accesorios deben verificarse durante la prueba de montaje. Se debe instalar el medidor, se debe insertar el pasador de seguridad y se debe operar la manija. Si cualquiera de estas acciones se siente apretada, floja o desalineada, se debe inspeccionar la válvula antes de llenar el extintor. Una válvula que pasa la prueba de presión pero tiene un pasador de seguridad vinculante es una válvula que puede fallar en el momento de su uso.
Las verificaciones de torque y ensamblaje son los detalles finales de la conexión que previenen fallas en el campo. La válvula debe apretarse en el cilindro con un par específico. Si el torque es demasiado bajo, la arandela selladora no se comprimirá lo suficiente y el extintor tendrá fugas. Si el par es demasiado alto, el cuerpo de la válvula o el cuello del cilindro pueden dañarse y la rosca puede sufrir una tensión excesiva. El acoplamiento de la manguera también se debe apretar al par especificado y el manómetro se debe apretar según su propia especificación. La siguiente tabla presenta las comprobaciones de torque y ensamblaje que deben incluirse en el procedimiento de ensamblaje.
| Controlar | Especificación | Método de verificación |
| Par de válvula a cilindro | Por especificación de válvula y cilindro | Llave dinamométrica calibrada |
| Par de acoplamiento de manguera | Por especificación de acoplamiento | Llave dinamométrica calibrada |
| Calibre de par | Por especificación de calibre | Llave dinamométrica calibrada |
| Participación del hilo | Compromiso total, sin brechas | Control visual y táctil |
| Operación del pasador de seguridad | Libre circulación, sin ataduras | Operación manual |
| Operación de palanca | Viaje suave, vuelve a su posición. | Operación manual |
La verificación del torque debe realizarse con una llave calibrada, y la llave debe calibrarse en el intervalo definido por el sistema de calidad. Una llave dinamométrica que no está calibrada puede producir una unión demasiado apretada o poco apretada, aunque el operador crea que el torque es correcto. El procedimiento de ensamblaje también debe incluir una verificación del primer artículo, donde se inspecciona el primer extintor de un lote para determinar si hay rosca, torsión y estanqueidad antes de ensamblar el resto del lote.
Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. proporciona los valores de torque recomendados para nuestras válvulas de extintor de incendios de polvo seco, y marcamos el cuerpo de la válvula con la especificación de torque cuando el diseño lo permite. También proporcionamos la profundidad de enganche de la rosca y la secuencia de montaje en el manual del producto. Para un fabricante, las verificaciones de torque y ensamblaje deben ser parte de las instrucciones de trabajo, no una instrucción verbal para el operador. Una instrucción escrita con una llave dinamométrica calibrada es la forma más sencilla de evitar una falla en el campo causada por un error de ensamblaje.
La documentación del lote es la evidencia de que se han verificado los detalles de la conexión. Un fabricante no debe aceptar un envío de válvulas sin el paquete de documentación, porque los detalles de la conexión no pueden verificarse únicamente a partir de las válvulas. El paquete debe incluir los certificados de materiales, el informe de inspección dimensional, el informe del calibre de rosca, el informe de prueba de fugas y el registro de torque de montaje. La siguiente tabla enumera los documentos y los detalles de conexión que cubren.
| Documento | Detalle de conexión cubierto | Qué verificar |
| Certificado de materiales | Cuerpo de válvula y materiales internos. | Grado y trazabilidad |
| Informe de inspección dimensional | Dimensiones de rosca, cara de asiento, salida | Valores medidos versus tolerancias |
| Informe de calibre de hilo | Rosca del cilindro y rosca de salida. | Resultados de pasa/no pasa para cada lote |
| Informe de prueba de fugas | Interfaz de sellado y puerto de calibre | Presión de prueba, duración, resultado. |
| Registro de par de montaje | Válvula, manguera, manómetro de torsión | Valores de torque y calibración de llaves |
| Registro de trazabilidad de lotes | Todos los detalles de conexión | Número de lote, fecha, inspector. |
La documentación debe revisarse en el momento de la entrada de mercancías y cualquier documento faltante o incompleto debe tratarse como una no conformidad. Un proveedor que proporciona un certificado de conformidad sin los datos medidos es un proveedor que afirma que los detalles de la conexión son correctos sin evidencia. Un proveedor que proporciona los datos medidos y los registros de prueba es un proveedor que controla los detalles de la conexión. Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. proporciona el paquete de documentación con cada envío de válvula de extintor de incendios de polvo seco y conservamos los registros para su trazabilidad.
Para un fabricante, la documentación del lote debe estar vinculada al registro de inspección de recepción. La inspección de recepción debe confirmar que los resultados del calibre de rosca, los resultados de la prueba de fugas y los registros de torsión coincidan con el número de lote en la caja. Si los documentos no pueden vincularse al lote, la verificación está incompleta. Por tanto, el paquete de documentación no es un ejercicio burocrático. Es la cadena de evidencia que conecta la válvula con el extintor y el extintor con el usuario.
Pregunta 1: ¿Cuál es el detalle de conexión más crítico a verificar en una válvula de extintor de polvo seco?
Respuesta: La rosca del cilindro y la interfaz de sellado son los detalles más críticos porque determinan si el extintor mantiene la presión. La rosca debe coincidir con el cuello del cilindro en cuanto a estándar, paso y clase de tolerancia, y la cara de sellado debe ser plana y libre de rebabas. Una discrepancia en la rosca puede causar una fuga o un cuello de cilindro dañado, y un defecto en la cara de sellado puede causar una fuga lenta que pasa la prueba de presión inicial pero falla en el campo.
Pregunta 2: ¿Cómo puedo verificar la rosca de la válvula al cilindro antes del montaje?
Respuesta: Utilice un calibre de rosca pasa/no pasa que coincida con el estándar de rosca del cilindro y realice un ensamblaje de prueba en un cilindro de muestra. El medidor confirma las dimensiones de la rosca y el conjunto de prueba confirma que la válvula se acopla suavemente y se asienta contra el cuello del cilindro sin dejar espacios. Registre los resultados de cada lote y ponga en cuarentena cualquier lote que no supere el ensamblaje de prueba.
Pregunta 3: ¿Por qué el puerto del medidor provoca fugas lentas después del montaje?
Respuesta: El puerto del medidor tiene un pequeño sello que puede faltar, estar dañado o estar hecho del material incorrecto. Si el sello no es correcto, el extintor puede perder presión lentamente durante semanas o meses. Se debe inspeccionar el puerto del manómetro en cada válvula, se debe verificar el sello y se debe apretar el manómetro al torque especificado. A menudo se pasa por alto una fuga lenta en el puerto del manómetro porque la pérdida de presión es gradual.
Pregunta 4: ¿Qué torque se debe usar para la conexión de válvula a cilindro?
Respuesta: El par debe tomarse de las especificaciones de la válvula y del cilindro, no de una tabla genérica. El par correcto depende del tamaño de la rosca, del material de la arandela selladora y del material del cuello del cilindro. Utilice una llave dinamométrica calibrada y registre el valor. Apretar demasiado puede dañar la válvula o el cuello del cilindro, y apretar demasiado puede dejar la arandela selladora sin comprimir.
Pregunta 5: ¿Qué documentos deben acompañar a un lote de válvulas para verificar los detalles de la conexión?
Respuesta: El lote debe incluir certificados de materiales, informe de inspección dimensional, informe de calibre de rosca, informe de prueba de fugas, registro de torque de ensamblaje y registro de trazabilidad del lote. Estos documentos conectan los detalles de la conexión medida con el lote específico. Un certificado de conformidad sin datos medidos no es evidencia suficiente de que se hayan verificado los detalles de la conexión.
Los detalles de conexión en una válvula de extintor de incendios de polvo seco son la rosca del cilindro, la interfaz de sellado, la conexión de manguera y boquilla, el puerto del medidor, las conexiones de accesorios y los valores de torsión. Cada detalle debe verificarse con el calibre correcto, la prueba correcta y la documentación correcta. Una válvula que pasa una inspección visual pero no pasa un calibre de rosca o una prueba de fugas es una válvula que provocará una falla en el campo. Para los fabricantes, la verificación debe realizarse en la entrada de mercancías y durante el ensamblaje, y la documentación del lote debe revisarse antes de que las válvulas entren en producción. Nuestra fábrica en Ningbo Kaituo Valve Co., Ltd. fabrica válvulas para extintores de polvo seco con las dimensiones de conexión, el rendimiento de sellado y la documentación que los fabricantes deben verificar. Si está buscando válvulas para el ensamblaje de extintores, comuníquese con nuestro equipo para analizar la rosca del cilindro y las especificaciones de conexión para su línea de producción.
Póngase en contacto con Ningbo Kaituo Valve Co., Ltd. hoypara analizar sus requisitos de válvulas de extintor de incendios de polvo seco y solicitar las especificaciones de conexión y la documentación de lotes para su línea de producción.